Z czego zrobiona jest karuzela: stal, profile, spawy
W karcie produktu zwykle stoi jedno zdanie: konstrukcja stalowa. Pod nim mieszczą się dwa różne gatunki stali, przekrój, którego nikt nie podał, i spoina odebrana na poziomie, o którym nikt nie napisał.
Karta katalogowa Karuzeli Tomek, nr kat. 2208, podaje trzy liczby: rura Ø114,3 x 4 mm, rura Ø30 x 2 mm, blacha grubości 5 mm. Większość kart produktu na rynku kończy się na słowach „konstrukcja stalowa, malowanie proszkowe”. Między jedną a drugą ofertą mieści się różnica, której nie widać ani na zdjęciu, ani w cenie.
Karuzelę buduje się z rur albo kształtowników zamkniętych ze stali konstrukcyjnej niestopowej, najczęściej w gatunku S235 lub S355, łączonych spoinami w konstrukcji nośnej i śrubami w częściach wymiennych. Norma EN 1176 nie podaje ani minimalnej grubości ścianki, ani wymaganego gatunku stali. Wymagania są wynikowe: urządzenie musi przejść ocenę konstrukcji i badania wytrzymałościowe. Dlatego grubość ścianki w ofercie niczego sama nie dowodzi, a pytanie o nią ma sens tylko razem z pytaniem o spoiny i o ich kontrolę.
Z jakiej stali robi się urządzenia na plac zabaw?
Ze stali konstrukcyjnej niestopowej według EN 10025-2. W kartach technicznych urządzeń spotyka się przede wszystkim S235JR: w tym gatunku Buglo opisuje konstrukcję urządzenia 9313, a Inter Play tunel Rampi 2. Drugim gatunkiem używanym w konstrukcjach nośnych jest S355J2. Kształtowniki zamknięte mają własne oznaczenia z literą H na końcu: S235JRH, S355J2H.
| Własność | S235JR (1.0038) | S355J2 (1.0577) |
|---|---|---|
| Granica plastyczności, ścianka do 16 mm | min. 235 MPa | min. 355 MPa |
| Wytrzymałość na rozciąganie (od 3 mm) | 360 do 510 MPa | 470 do 630 MPa |
| Udarność KV | 27 J przy +20 °C | 27 J przy -20 °C |
| Wydłużenie A (3 do 25 mm) | 26 % | 22 % |
| Równoważnik węgla CEV, maks. | 0,35 | 0,45 |
Wiersz z udarnością mówi najwięcej o doborze. S235JR ma gwarantowaną pracę łamania 27 J w temperaturze pokojowej, S355J2 tę samą wartość przy minus 20 °C. Nie znaczy to, że urządzenie z S235 pęka na mrozie, bo konstrukcja karuzeli nie pracuje w zakresie, w którym kruche pękanie jest problemem projektowym. Przy elementach grubszych i węzłach silnie skrępowanych S355J2 daje jednak zapas udokumentowany w niższej temperaturze.
Ostatni wiersz, CEV, to wskaźnik spawalności liczony ze składu chemicznego. Im wyżej, tym większa skłonność złącza do pęknięć zimnych i tym częściej potrzebne jest podgrzewanie wstępne. Od gatunku stali zależy więc dobór materiałów dodatkowych i parametrów spawania, a nie tylko liczba w rubryce wytrzymałości. Dlatego pytanie o gatunek elementów nośnych trafiło na listę na końcu tego tekstu.
Jaka grubość ścianki ma sens w karuzeli?
Norma nie odpowiada na to pytanie. W EN 1176-1 wymagania materiałowe i integralność konstrukcji są rozpisane na ocenę, obliczenia i badania, a załączniki podają schemat obciążeń oraz badania wytrzymałościowe. Tabeli minimalnych przekrojów nie ma. Przy urządzeniach obrotowych dochodzi metoda z załącznika do EN 1176-5, służąca do wyznaczania wytrzymałości połączenia konstrukcji nośnej z wałem obrotowym. Co z tej normy wynika w praktyce, rozpisaliśmy w tekście o części 5 normy PN-EN 1176.
Punktem odniesienia zostają więc przekroje, które producenci podają w publicznych kartach i katalogach. Poniższe dane pochodzą z opublikowanych dokumentów innych wytwórców i dotyczą ich urządzeń, nie naszych.
| Urządzenie | Element | Przekrój |
|---|---|---|
| Karuzela Tomek, nr kat. 2208 | rura nośna / rura pomocnicza / blacha | Ø114,3 x 4 mm / Ø30 x 2 mm / 5 mm |
| Richter Standing Carousel 6.26503 | poręcz / słupki poręczy | Ø33,7 mm / Ø30 mm |
| Buglo 9313 | blacha elementu ozdobnego / rury gięte | 4 mm / min. Ø133 mm, promień gięcia min. 350 mm |
| Inter Play Rampi 2 | słupek | 70 x 70 x 2 mm |
Tabela pomaga czytać cudze oferty i na tym jej rola się kończy. Cztery pozycje to za mało na zdanie o tym, co „się stosuje”, a liczby da się porównywać tylko wtedy, gdy wiesz, do jakiego elementu się odnoszą. Ø114,3 x 4 mm w rurze nośnej i Ø30 x 2 mm w rurze pomocniczej pochodzą z tego samego urządzenia, więc sama liczba bez nazwy elementu nie znaczy nic.
Przy cienkich ściankach dochodzi szczegół, o którym łatwo zapomnieć: nominał nie jest wartością gwarantowaną. Normy wyrobu EN 10210 i EN 10219 dopuszczają odchyłki grubości ścianki, a przy cienkościennym słupku ubytek grubości przekłada się wprost na ubytek przekroju nośnego. Wielkość odchyłki zależy od normy i od wymiaru profilu, więc czyta się ją w tablicach tej normy, nie w ofercie. Jeśli konstrukcja jest policzona blisko granicy, grubość potwierdza atest odbiorczy EN 10204 3.1.
Wymiarów, masy urządzenia, grubości ścianki i głębokości fundamentu naszych karuzel nie podajemy w karcie produktu. Potwierdzamy je mailem na życzenie, przed zamówieniem. Liczby z tabeli powyżej należą do innych producentów i podajemy je jako punkt odniesienia do czytania cudzych ofert.
Rura okrągła czy profil zamknięty?
Oba rozwiązania spotyka się w urządzeniach z certyfikatem i oba przechodzą badania. Różnice są praktyczne, nie normowe.
Rura okrągła nie ma naroży, w których woda zatrzymuje się na dłużej, a obciążenie przenosi jednakowo niezależnie od kierunku. W urządzeniu obrotowym, gdzie kierunek siły zmienia się w trakcie jazdy, to realna zaleta. Jest też wygodniejsza pod dłoń: w karcie Richtera poręcz ma Ø33,7 mm, a słupki poręczy Ø30 mm, czyli typowe średnice handlowe rur. Czy średnica mieści się w wymaganiach dla elementów do chwytania, ocenia się według EN 1176-1.
Profil zamknięty wygrywa tam, gdzie trzeba przyłożyć blachę, zamocować osłonę albo zrobić płaskie czoło pod śrubę. Ma jednak dwie pułapki. Pierwsza to norma wyrobu: kształtowniki zimnogięte spawane robi się według EN 10219, gorącokształtowane według EN 10210, a te dwie normy nie dają wymiennych charakterystyk przekrojowych, bo różnią się promieniami naroży. Podstawienie jednego profilu w miejsce drugiego o tym samym wymiarze zewnętrznym nie jest więc neutralne obliczeniowo. Druga to spoina na obwodzie przyłącza rurowego: pełny obwód wokół rury trudniej wykonać równo i trudniej skontrolować wzrokowo niż spoinę prostoliniową.
Co decyduje o jakości spoin w konstrukcji nośnej?
Nie samo spawanie, tylko trzy rzeczy ustalone przed pierwszym ściegiem: procedura spawania, kwalifikacja spawacza i poziom jakości, do którego złącze zostanie odebrane.
Punktem odniesienia dla wykonania konstrukcji stalowych jest EN 1090-2 z czterema klasami wykonania od EXC1 do EXC4. Jeśli w zamówieniu nie wpisano żadnej klasy, obowiązuje EXC2. Klasa pociąga za sobą poziom jakości spoin według EN ISO 5817, wymagania dotyczące dokumentacji procedury (WPS) i kwalifikacji technologii (WPQR) oraz zakres badań.
| Klasa wykonania | Poziom jakości spoin | Dokumentacja i badania |
|---|---|---|
| EXC1 | D | dokumentacja jakości nieobowiązkowa, bez badań uzupełniających |
| EXC2 (domyślna) | C, z wyjątkami dopuszczonymi na poziomie D | WPS i WPQR wymagane, wymagania systemowe ISO 3834-3 |
| EXC3 | B | WPS i WPQR wymagane, wymagania systemowe ISO 3834-2 |
| EXC4 | B+ | jak EXC3, z zaostrzeniami EN 1090-2 |
Dwa wiersze wymagają komentarza. Poziom B+ nie występuje w EN ISO 5817, jest dodatkiem samej EN 1090-2 i dotyczy głównie wad wykrywanych radiograficznie. W klasie domyślnej część niezgodności wolno ocenić według poziomu D: podtopienie, zachodzenie spoiny, zajarzenie łuku poza spoiną i kraterowy ubytek na zakończeniu.
Kontrola w EN 1090-2 zaczyna się od oględzin obejmujących 100 % długości wszystkich spoin, prowadzonych według EN ISO 17637. Wykrycie wady powierzchniowej wymusza badanie magnetyczno-proszkowe albo penetracyjne tej konkretnej spoiny, a personel badający ma mieć kwalifikację według EN ISO 9712.
Żaden z tych zapisów nie wynika z EN 1176. Jeśli chcesz, żeby spoiny w urządzeniu były wykonane i odebrane na określonym poziomie, musi to trafić do zamówienia albo do specyfikacji postępowania. W przeciwnym razie zostaje ustalenie domyślne wytwórcy, czymkolwiek ono jest.
Jak rozpoznać słabą spoinę bez badań laboratoryjnych?
Oględziny po spawaniu wyłapują zaskakująco dużo i nie potrzebują przyrządów. Wytyczna 6.06 Steel Construction Institute wymienia, na co się patrzy.
- Wymiar i kształt spoiny: czy jest równa i ma zakładany przekrój.
- Pęknięcia. Nie są dopuszczalne na żadnym poziomie jakości.
- Pustki i pory wychodzące na powierzchnię.
- Resztki żużla i odpryski, które mają być usunięte, a nie zamalowane.
- Zajarzenia łuku poza spoiną: ślady na materiale rodzimym obok złącza.
- Podtopienie, czyli rowek wtopiony w materiał rodzimy przy palcu spoiny.
- Przesunięcie liniowe łączonych elementów.
Podtopienie jest z tej listy najważniejsze dla urządzenia obrotowego. Zmniejsza przekrój nośny i tworzy koncentrator naprężeń, a to skraca trwałość zmęczeniową złącza. Karuzela pracuje pod obciążeniem zmiennym w każdej minucie użytkowania, więc w węźle rura z rurą przy osi obrotu gładkie przejście spoiny w materiał rodzimy ma największą wartość.
Wada, której oględziny nie wykryją, jest jedna i właśnie ona jest najgroźniejsza. Przyklejenie, czyli brak stopienia ze ścianką rowka albo z poprzednim ściegiem, jest płaskie. TWI wymienia przyczyny: zbyt wąskie przygotowanie rowka, złe parametry, odchylenie łuku, zaolejona powierzchnia, utrudniony dostęp. Dopóki wada nie wychodzi na powierzchnię, znajdą ją tylko badania penetracyjne, magnetyczno-proszkowe, ultradźwiękowe albo radiograficzne. Naprawa polega na wyżłobieniu miejsca i ponownym spawaniu według procedury, nie na dołożeniu ściegu z góry.
Które wady spoiny są groźne, a które kosmetyczne?
Pęknięcie dyskwalifikuje spoinę zawsze. Porowatość rozproszona w większości przypadków nie.
TWI opisuje, że porowatość rozproszona musi zająć znaczną część przekroju spoiny, żeby spadła wytrzymałość na rozciąganie, i że groźniejsza od niej jest porowatość uszeregowana, bo ułożone w linii pory tworzą ścieżkę osłabienia. Źródła porów są prozaiczne: nieszczelna instalacja gazowa, przewiew na hali, wilgotne materiały dodatkowe, olej na detalu. Wystarczy niewielka domieszka powietrza w gazie osłonowym, żeby pory się pojawiły, a dopuszczalną ich wielkość i liczbę dla danego poziomu jakości podaje tabelarycznie EN ISO 5817.
Pęknięcia krystalizacyjne powstają w ostatniej fazie krzepnięcia, zwykle w osi ściegu, i często siedzą w środku spoiny, gdzie ich nie widać. Sprzyjają im szerokie cienkie ściegi mostkujące szczelinę, duże skrępowanie węzła oraz siarka i fosfor w materiale. Dlatego w specyfikacji stali patrzy się nie tylko na wytrzymałość: w S355J2 limity siarki i fosforu są niższe niż w S235JR.
O tym, czy konkretna wada dyskwalifikuje złącze, nie decyduje wyczucie oglądającego. EN ISO 5817 przypisuje każdemu rodzajowi niezgodności własny limit dla poziomu B, C i D, a EN ISO 6520-1 porządkuje same rodzaje. Ocena idzie więc wada po wadzie, przy ustalonym wcześniej poziomie akceptacji. Jeśli w jednym złączu zbiega się ich kilka, zamawia się badanie nieniszczące.
Nie każdą wadę trzeba naprawiać i nie każda naprawa poprawia sytuację. Steel Construction Institute wskazuje wprost, że przesunięcie liniowe poza tolerancją może zostać dopuszczone po sprawdzeniu obliczeniowym, bo lepiej zostawić spoinę akceptowalną niż ryzykować nieudaną naprawę. Taką decyzję podejmuje osoba z kwalifikacjami, a nie zarządca terenu z latarką. Gdy korozja albo pęknięcie dotyczą przekroju nośnego, rachunek bywa inny: rozpisaliśmy go w tekście o wymianie starego urządzenia.
Spoiny czy śruby: co trzyma karuzelę?
Spoiny trzymają konstrukcję nośną, śruby trzymają to, co się zużywa i wymienia. Taki podział widać w kartach technicznych urządzeń obrotowych.
Łożysko centralne, siedziska, poręcze i osłony mocuje się mechanicznie, bo element zużywalny musi dać się wykręcić bez cięcia konstrukcji. Z tego samego powodu liczy się materiał łączników w miejscach, w których stoi woda: taki łącznik ma się jeszcze dać odkręcić po kilku latach. O materiał łączników i o to, jak rozwiązane jest łożysko, pyta się wytwórcę wprost, bo z fotografii w katalogu tego nie widać.
Sama seria EN 1176 nie zawiera rozbudowanych wskazań dotyczących typów śrub i nakrętek. Wymagania są wynikowe: brak elementów wystających, ostrych i grożących zakleszczeniem. Uzasadnienia tych wymagań zebrano w dokumencie towarzyszącym CEN/TR 16598, który nie wprowadza nowych wymagań, tylko wyjaśnia istniejące.
Warto przy tym rozbroić mit krążący po polskich opracowaniach. Reguła „nie więcej niż dwa zwoje gwintu za nakrętką” nie jest zapisem EN 1176. Nie ma w tej serii także wymogu nakrętek kołpakowych jako takich. Podstawą uwagi w protokole jest wymóg braku ostrych i wystających elementów oraz braku miejsc grożących zakleszczeniem, a nie liczba zwojów.
W praktyce kontrola funkcjonalna wyłapuje w tym miejscu rzeczy drobne i odwracalne: luźne nakrętki i śruby, wystający gwint z ostrym końcem bez kołpaka, brakujące albo pęknięte zatyczki i osłony śrub, poluzowane śruby oczkowe siedzisk. Wszystko to da się usunąć kluczem w dniu wykrycia. Co wychodzi najczęściej w kontrolach placów zabaw, zebraliśmy w tekście o najczęstszych nieprawidłowościach, a harmonogram czynności w tekstach o konserwacji karuzeli i o przeglądach placu zabaw.
Skąd się biorą otwory w profilach karuzeli?
Z cynkowania zanurzeniowego. Przekrój zamknięty wstawiony do kąpieli o temperaturze około 450 °C bez odpowietrzenia to ryzyko gwałtownego wzrostu ciśnienia w środku, więc otwory nie są usterką wykonania, tylko warunkiem wykonania.
Zasada jest prosta: otwór odpowietrzający na górze, spustowy na dole, licząc w pozycji, w której element wisi na trawersie. Zalecane średnice, liczbę otworów i rozwiązania dla zakładek podaje w tablicach EN ISO 14713-2:2020, a wartości dla konkretnego elementu ustala się z cynkownią, bo zależą od wymiaru przekroju i od sposobu zawieszenia.
Przy urządzeniach dla dzieci wchodzi tu konflikt dwóch wymagań. Otwór dobry dla cynkowni może być szczeliną, w której zakleszczy się palec. Rozstrzyga się to na etapie projektu: gdzie wypadają otwory, jaką mają średnicę i czy po cynkowaniu są zabezpieczane, warto zapisać w zamówieniu. Jak oceniane są szczeliny i prześwity w samej karuzeli, rozpisaliśmy w tekście o szczelinach w karuzeli.
Druga konsekwencja cynkowania dotyczy geometrii. W temperaturze kąpieli stal jest wyraźnie bardziej podatna niż w temperaturze hali, więc naprężenia własne po spawaniu, gięciu na zimno i przebijaniu otworów uwalniają się i konstrukcja się odkształca. Środki zaradcze są konstrukcyjne: symetryczny układ spoin, możliwie mały ich wymiar, zbliżone grubości łączonych elementów, przekroje gorącowalcowane zamiast zimnogiętych. Co sama warstwa cynku robi ze stalą, opisaliśmy osobno w tekście malowanie proszkowe a ocynk.
O co zapytać producenta w sprawie konstrukcji?
Dziewięć pytań do wysłania mailem przed zamówieniem.
- Jaki gatunek stali mają elementy nośne i czy kształtowniki zamknięte są w gatunku H.
- Według której normy wyrobu wykonano profile: EN 10210 czy EN 10219.
- Jaka jest nominalna grubość ścianki elementów nośnych i czy potwierdza ją atest odbiorczy EN 10204 3.1.
- Jaka klasa wykonania obowiązuje i do jakiego poziomu jakości EN ISO 5817 odbierane są spoiny.
- Czy spawanie idzie według pisemnej procedury i czy spawacze mają aktualne kwalifikacje.
- Czy oględziny spoin obejmują całą ich długość i jakie badania uzupełniające są wykonywane.
- Z jakiego materiału są łączniki narażone na warunki atmosferyczne.
- Jak zabezpieczane są otwory technologiczne po cynkowaniu.
- Jak wygląda gwarancja na elementy ruchome: łożysko i przeguby.
Pierwsze cztery pytania dotyczą rzeczy ustalanych na etapie produkcji, więc odpowiedź na nie wymaga sięgnięcia do dokumentacji urządzenia. Jeśli sprzedawca nie jest wytwórcą, musi ją najpierw od kogoś uzyskać. Pozostałe sygnały pośrednictwa zebraliśmy w tekście o tym, co sprawdzić przed zakupem urządzenia.
Z czego zrobione są nasze urządzenia?
Bol-Met działa w Rogowie od 2011 roku i produkuje cztery urządzenia metalowe. Poniżej to, co o ich materiałach podajemy bez zastrzeżeń.
| Urządzenie | Materiały | Nośność | Wiek | Cena |
|---|---|---|---|---|
| Karuzela Kołowa Trzmiel | stal ocynkowana, malowanie proszkowe | do 200 kg | 3-14 lat | 5 976,89 zł |
| Karuzela Tarczowa | stal, blacha perforowana, malowanie proszkowe | do 180 kg | 3-14 lat | 4 979,86 zł |
| Karuzela Krzyżowa | stal, malowanie proszkowe | do 160 kg | 3-12 lat | 4 987,69 zł |
| Huśtawka Ważka | stal, malowanie proszkowe | do 100 kg | 3-10 lat | 3 997,86 zł |
Wszystkie cztery mają atest EN 1176, a karuzele wymagają 2 m wolnej strefy od krawędzi urządzenia. Gatunku stali, przekrojów, grubości ścianki i masy nie wpisujemy do karty produktu i nie podamy ich na podstawie szacunków. Jeśli potrzebujesz tych danych do projektu albo do specyfikacji, napisz, a odpowiemy mailem. Różnice między konstrukcją metalową a drewnianą w perspektywie dziesięciu lat zebraliśmy w tekście metal czy drewno na placu zabaw.
Jesteśmy wytwórcą, nie pośrednikiem, więc pytania o stal i spoiny trafiają od razu tam, gdzie urządzenie powstaje. Dostawa kurierem w całej Polsce gratis, realizacja 7 dni roboczych, gwarancja 2 lata. Zobacz urządzenia z cenami albo napisz, czego potrzebujesz do specyfikacji.
Krótkie odpowiedzi
Z jakiej stali robi się karuzele na plac zabaw?
Najczęściej ze stali konstrukcyjnej niestopowej według EN 10025-2, w gatunku S235 albo S355. Kształtowniki zamknięte mają własne oznaczenia z literą H: S235JRH, S355J2H. Różnica między tymi gatunkami to minimalna granica plastyczności: 235 MPa wobec 355 MPa dla ścianek do 16 mm. Norma EN 1176 nie narzuca gatunku, więc wybór należy do konstruktora i warto o niego zapytać wprost.
Jaka grubość ścianki jest wymagana w urządzeniach na plac zabaw?
Żadna. EN 1176 nie podaje minimalnych grubości ścianek ani przekrojów, bo wymagania są wynikowe: urządzenie przechodzi ocenę konstrukcji i badania wytrzymałościowe. Przekroje różnią się między producentami i między elementami jednego urządzenia, a publiczne karty techniczne podają je dla konkretnych modeli, nie jako regułę rynkową. Sama grubość ścianki w ofercie nie dowodzi zgodności z normą.
Rura okrągła czy profil zamknięty: co lepsze w karuzeli?
Oba rozwiązania są dopuszczalne i oba spotyka się w urządzeniach z certyfikatem. Rura okrągła nie ma naroży, w których zbiera się woda, i równo przenosi obciążenie z każdej strony, co przy urządzeniu obrotowym ma znaczenie. Profil zamknięty jest wygodniejszy przy połączeniach z blachą i przy prowadzeniu osłon. Ważniejsze od kształtu jest to, według której normy wyrobu profil został wykonany, bo charakterystyki przekrojowe z EN 10210 i EN 10219 nie są wymienne.
Jak rozpoznać słabą spoinę w karuzeli?
Oględzinami da się wyłapać pęknięcia, pory wychodzące na powierzchnię, podtopienie przy palcu spoiny, resztki żużla i odpryski, zajarzenia łuku poza spoiną, nierówny wymiar spoiny i przesunięcie łączonych elementów. Pęknięcie dyskwalifikuje spoinę zawsze. Najgroźniejsza wada, czyli przyklejenie, jest płaska i nie widać jej z zewnątrz, dopóki nie wychodzi na powierzchnię: wykrywają ją badania penetracyjne, magnetyczno-proszkowe albo ultradźwiękowe.
Co to klasa wykonania EXC i czy dotyczy urządzeń placu zabaw?
EXC to klasa wykonania konstrukcji stalowej z EN 1090-2, od EXC1 do EXC4. Jeśli w zamówieniu nie wpisano żadnej, obowiązuje EXC2. Klasa wyznacza poziom jakości spoin według EN ISO 5817: dla EXC1 poziom D, dla EXC2 poziom C, dla EXC3 poziom B. Przy urządzeniu zabawowym ten zapis nie wynika z EN 1176, więc jeśli chcesz konkretnego poziomu odbioru spoin, musi to znaleźć się w zamówieniu albo w specyfikacji.
Dlaczego w rurach karuzeli są wywiercone otwory?
To otwory technologiczne do cynkowania zanurzeniowego. Przekrój zamknięty wstawiony do kąpieli cynkowej bez odpowietrzenia grozi gwałtownym wzrostem ciśnienia w środku, więc u góry robi się otwór odpowietrzający, u dołu spustowy. Zalecane średnice i liczbę otworów podaje w tabelach EN ISO 14713-2, a przy urządzeniu dla dzieci dochodzi drugi warunek: otwór nie może stać się szczeliną, w której zakleszczy się palec. Kto dobiera średnicę i czym otwory są zabezpieczane po cynkowaniu, warto zapisać w zamówieniu.
Na czym się opieramy
- PN-EN 1176-1: wyposażenie placów zabaw, wymagania ogólne (wydanie EN 1176-1:2017+A1:2023)
- PN-EN 1176-5: urządzenia obrotowe (wydanie EN 1176-5:2019)
- CEN/TR 16598: uzasadnienia wymagań serii EN 1176
- EN 10025-2 oraz karty własności stali konstrukcyjnych niestopowych, Salzgitter Flachstahl
- EN 10210 i EN 10219: kształtowniki zamknięte gorącokształtowane i zimnogięte spawane
- EN 1090-2: wykonanie konstrukcji stalowych, klasy wykonania i wymagania dla spoin
- EN ISO 5817: poziomy jakości dla niezgodności spawalniczych; EN ISO 6520-1: klasyfikacja niezgodności
- EN ISO 17637: badania nieniszczące spoin, badania wizualne
- Guidance Note 6.06 „Visual inspection after welding”, Steel Construction Institute
- TWI: opracowania techniczne o przyklejeniach, porowatości i pęknięciach krystalizacyjnych
- EN ISO 14713-2: wytyczne konstruowania elementów przeznaczonych do cynkowania zanurzeniowego
- Karty techniczne i katalogi urządzeń: Richter Spielgeräte 6.26503, Buglo 9313, Inter Play Rampi 2, Karuzela Tomek nr kat. 2208
Urządzenia, o których mowa
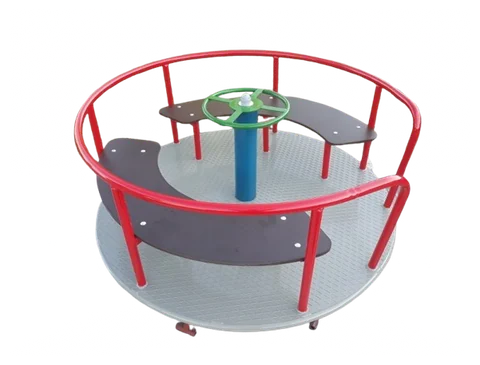
Karuzela Kołowa Trzmiel
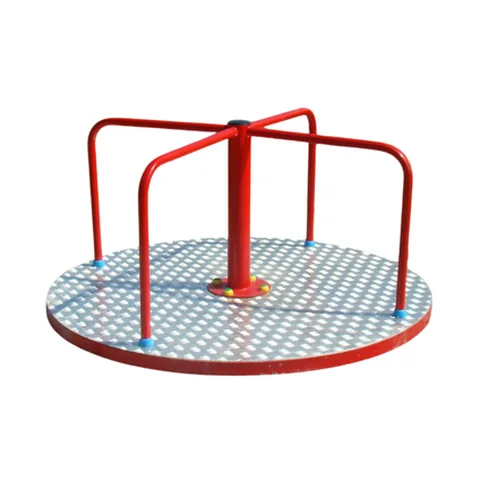
Karuzela Tarczowa
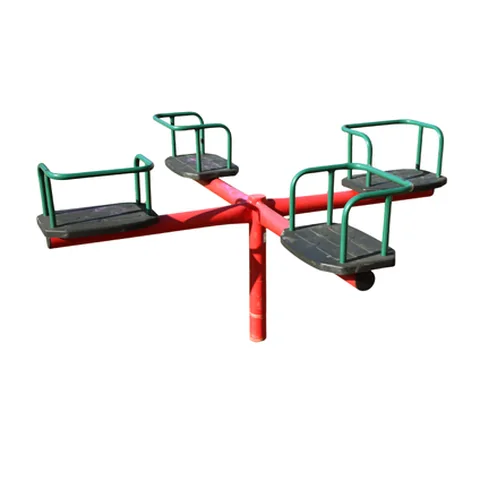
Karuzela Krzyżowa
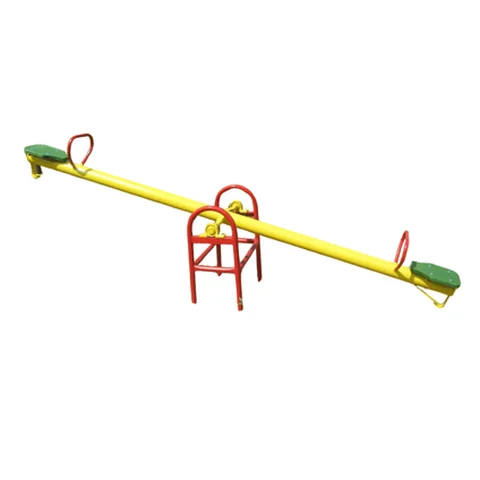
Huśtawka Ważka
Potrzebujesz urządzenia z atestem?
Produkujemy karuzele i huśtawki w Rogowie na Kujawach. Atest EN 1176 i komplet dokumentów w cenie, dostawa w całej Polsce gratis, realizacja 7 dni roboczych.
Przeczytaj też
Bujak, huśtawka czy karuzela: od czego zacząć
Bujak ma jedno miejsce, huśtawka ważka dwa, karuzela tyle, ile zmieści jej nośność. Porównanie wieku, miejsca i kolejności zakupów na plac zabaw.
Wybór urządzeniaHuśtawka ważka na plac zabaw: wiek, nośność, cena
Huśtawka Ważka Bol-Met: nośność do 100 kg, wiek 3-10 lat, atest EN 1176. Czym różni się od wahadłowej, jak ją ustawić i co sprawdzać przy przeglądach.